
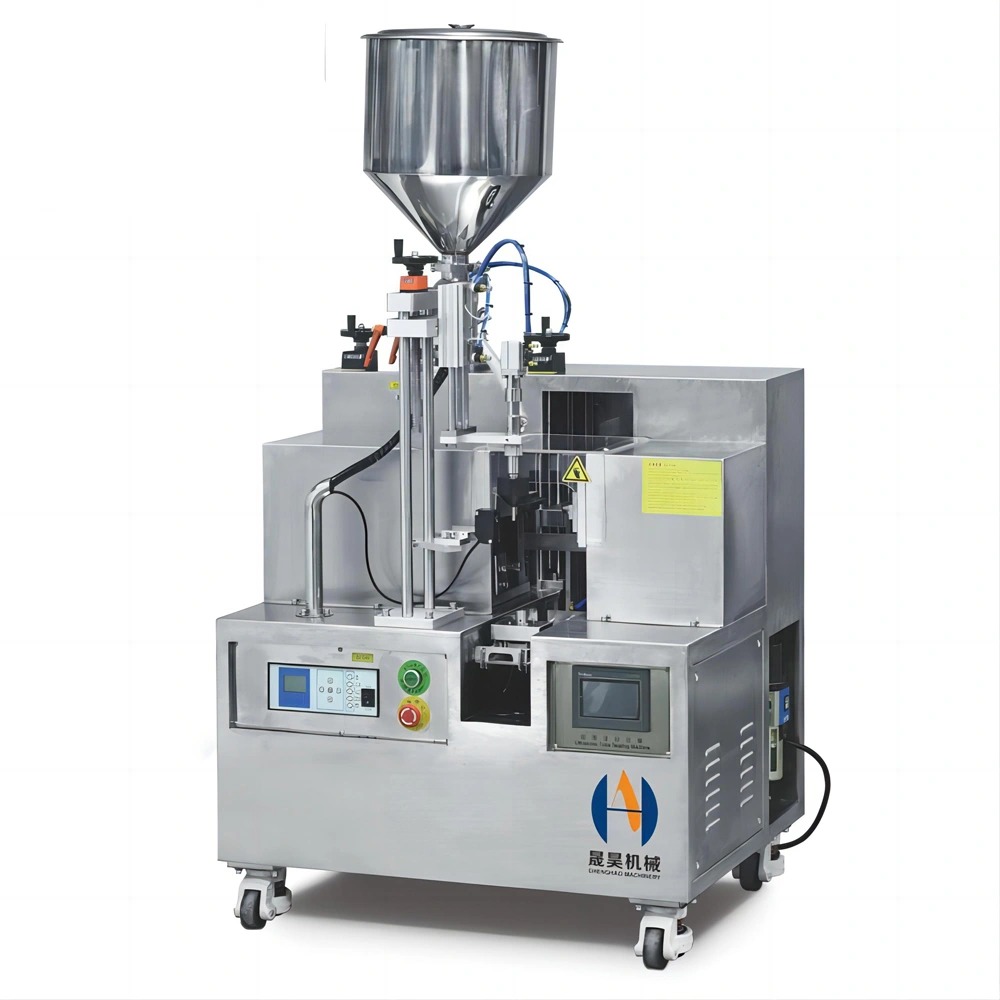
超音波機械 は、高周波の超音波振動を利用して外部熱を使わずに材料間に強く清潔な接合を作り出す高度な溶接装置です。この技術は自動車、医療機器、包装、電子機器産業に広く応用されています。この包括的なガイドでは、超音波機械の基本、用途、技術パラメータ、選択基準を網羅し、情報に基づいた購入判断を下すお手伝いをします。
超音波機械とは何ですか?
超音波機械は、通常20 kHzから40 kHzの周波数で超音波振動を発生させる精密溶接装置です。これらの急速な振動は材料界面で摩擦熱を生み出し、追加の接着剤や溶剤、外部加熱源を必要とせずに分子結合を形成します。
超音波機械の中核部品は以下の通りです:
- 超音波発電機:電力を高周波交流信号に変換します
- トランスデューサー(圧電式):電気信号を機械的振動に変換します
- ブースター:振動振幅を増幅します
- ソノトロード(ホーン):ワークピースに集中した振動を届けます
- 空気圧プレスシステム:溶接時に一定の圧力をかけます
この非熱接合プロセスにより、超音波機械技術は熱に敏感な材料や高い生産スループットを必要とする用途に特に適しています。
超音波機械技術の仕組み
超音波溶接の工程は、以下の正確な順序に従って進みます。
- 材料の配置:部品はソノトロードとアンビルの間に配置されます
- 圧力加圧:空気圧システムが一定のクランプ力を加えます
- 超音波作動:発電機は20〜40kHzの振動を発生させます
- 振動伝達:エネルギーがブースターを通ってソノトロードへと伝達される
- 摩擦熱発生:表面分子が振動し、内部で熱を発生させる
- 結合形成:材料が圧力下で接合線で融合する
- 冷却と固化:外部冷却なしで関節が安定します
この全サイクルは通常 0.1秒から2秒で完了するため、超音波機械技術は現代の製造で最も速いプラスチック接合方法の一つとなっています。
超音波機械システムの主要パラメータ
| パラメータ | 典型的な範囲 | 注記 |
|---|---|---|
| 頻度 | 15-40 kHz | 周波数が低い = より深い浸透 |
| 出力 | 500-5000W | マッチングの申請要件 |
| 溶接時間 | 0.1〜2.0秒 | 急速サイクル時間 |
| 気圧 | 2-8小節 | 制御クランプ力 |
| 振幅 | 10〜120ミクロン | ブースター比率による調整式 |
製造における超音波機械の応用
超音波機械の応用 は、その多用途性、速度、クリーンな接合特性により、複数の産業にまたがっています。
自動車産業
- インストルメントクラスターとダッシュボードコンポーネント
- ドアパネルと内装トリムアセンブリ
- エアバッグカバーと安全部品
- 電気自動車用バッテリーハウジング
- 流体貯留層とタンクアセンブリ
医療機器製造
- 注射器の樽と医療用容器
- 点滴チューブセットと液体投与
- インプラント包装用滅菌シール
- 診断機器ハウジング
- 外科器具の構成要素
包装産業
- 医薬品用ブリスター包装シール
- 食品容器の閉鎖
- フレキシブルパッケージング横シール
- 化粧用コンパクトケースと容器
- 電子保護パッケージ
電子機器および消費財
- 携帯電話部品組立
- コンピュータ周辺機器ハウジング
- 家電のプラスチックパネル
- 玩具の製造と組み立て
- ウェアラブルデバイスコンポーネント
超音波機械技術に適合する材料
超音波溶接プロセスは、分子構造が適合する熱可塑性樹脂で最も効果的に機能します。
| 素材 | 超音波溶接性 | 典型的な周波数 |
|---|---|---|
| ABS | 素晴らしい | 20-40kHz |
| ポリカーボネート | 素晴らしい | 20-40kHz |
| PVCです | よし | 30-40kHz |
| PMMA(アクリル) | よし | 20-40kHz |
| ナイロン | 中程度 | 20-30 kHz |
| ポリエチレン | 難しい | 15-20 kHz |
| ポリプロピレン | 難しい | 15-20 kHz |
注:溶接性は材料グレード、含水率、部品設計によって異なります。材料ごとのご提案については、当社の技術チームまでお問い合わせください。
超音波機械と他の溶接技術の違い
超音波溶接機と代替技術の違いを理解することは、適切な機器の選択に役立ちます。
| 技術 | 速度 | 熱効果 | エネルギーコスト | ベスト・フォー |
|---|---|---|---|---|
| 超音波 | とても速い | 局所的 | 低め | 精密部品 |
| ホットプレート溶接 | 遅い | 広範囲 | ハイ | 大きな部分 |
| レーザー溶接 | 早く | 非常に局所的です | メディア | 美的継ぎ目 |
| 接着接合 | とても遅い | 全くありません | 低め | 異種材料 |
超音波機械技術 は、清潔で強い接合が必要なプラスチック接合用途において、速度、精度、エネルギー効率の最適なバランスを提供し、周囲の熱ダメージを避けます。
適切な超音波機器の選び方
超音波溶接機を選ぶには、いくつかの要素を慎重に評価する必要があります:
1. 周波数選択
- 15-20 kHz:部品が大きく、浸透が深まり、振幅が大きい
- 20-30 kHz:汎用・バランスパフォーマンス
- 30-40kHz:精密部品、微細溶接、振幅低下
2. 電力要件
出力を部品のサイズと材料厚に合わせてください。より大きくまたは厚い部品は、溶接界面を通じた完全なエネルギー伝達を確保するためにより高いワット数システムが必要です。
3. プレス構成
部品の形状に応じて ホーンのサイズやストロークの要件 を考慮してください。標準構成には以下が含まれます:
- リニアプレス/垂直プレス:一般的な用途で最も一般的な構成
- コーナープレス:角度付きまたは側面アクセス溶接用
- ロータリーテーブル:複数のステーションを持つ大量生産用
- 連続ウェブ:インラインパッケージング用途
4. ジグおよび治具の要件
カスタム ジグや治具 により、部品の正確な位置取りと一貫した溶接品質が保証されます。用途に合わせて固定器具の複雑さを考慮してください。
超音波機械装置の保守とケア
適切なメンテナンスは機器の寿命を延ばし、一貫した溶接品質を保証します:
- ソノトロード点検:摩耗、ひび割れ、表面劣化を定期的にチェックしてください
- ブースターの整列:振幅を維持するための適切な結合を確保する
- トランスデューサー試験:圧電健康状態を検証するための定期的なインピーダンス解析
- 空気供給の維持:清潔で乾燥した空気を使い、適切なろ過装置を設置してください
- 発電機のキャリブレーション:周波数と出力の精度を検証
- 部品交換スケジュール:摩耗部品についてはメーカーのガイドラインに従う
定期的な予防保全は予期せぬダウンタイムを減らし、製品の品質一貫性を維持します。
よくある質問
超音波溶接の典型的なサイクルタイムはどのくらいですか?
ほとんどの超音波溶接サイクルは、材料の種類、部品厚、継手設計によりますが、 0.1秒から2秒で完了します。これにより、プラスチック接合の中でも最も速い方法の一つとなっています。
超音波機械は異なるプラスチックを溶接できますか?
はい、相性の熱可塑性樹脂で溶融できるのは同様です。しかし、性質が大きく異なる材料はエネルギー ディレクター や代替接合方法を必要とする場合があります。
超音波機械の操作で溶接不良が発生する原因は何ですか?
一般的な原因には 、誤った振幅設定、汚染された材料表面、過剰な部品ギャップ、不適切なホーンのアライメント、摩耗したソノトロードチップなどがあります。定期的なメンテナンスとパラメータ最適化により、ほとんどの問題が防げます。
超音波ホーンやソノトローズはどのくらい持ちますか?
使用寿命は、使用頻度、電力レベル、処理材料によって異なります。通常の生産使用では 6ヶ月から2年 までの一般的な寿命ですが、摩耗の激しい用途ではより頻繁な交換が必要です。
結論
超音波機械技術 は、メーカーに熱可塑性材料の接合に迅速かつクリーンかつエネルギー効率の高い方法を提供します。サイクルタイムは秒単位で測定され、接合は基材よりも強固なことが多いため、超音波溶接機は現代の生産施設に不可欠な機器です。
自動車内装、医療機器、家電、包装ソリューションのいずれを製造している場合でも、高品質な 超音波溶接機器 への投資は生産性、製品品質、製造コストの面で大きな利点をもたらします。
精密なプラスチック溶接や高速製造ソリューションを必要とする特殊用途には、当社の超音波溶接機および超音波ホース溶接機器の全ラインナップをご覧ください。