
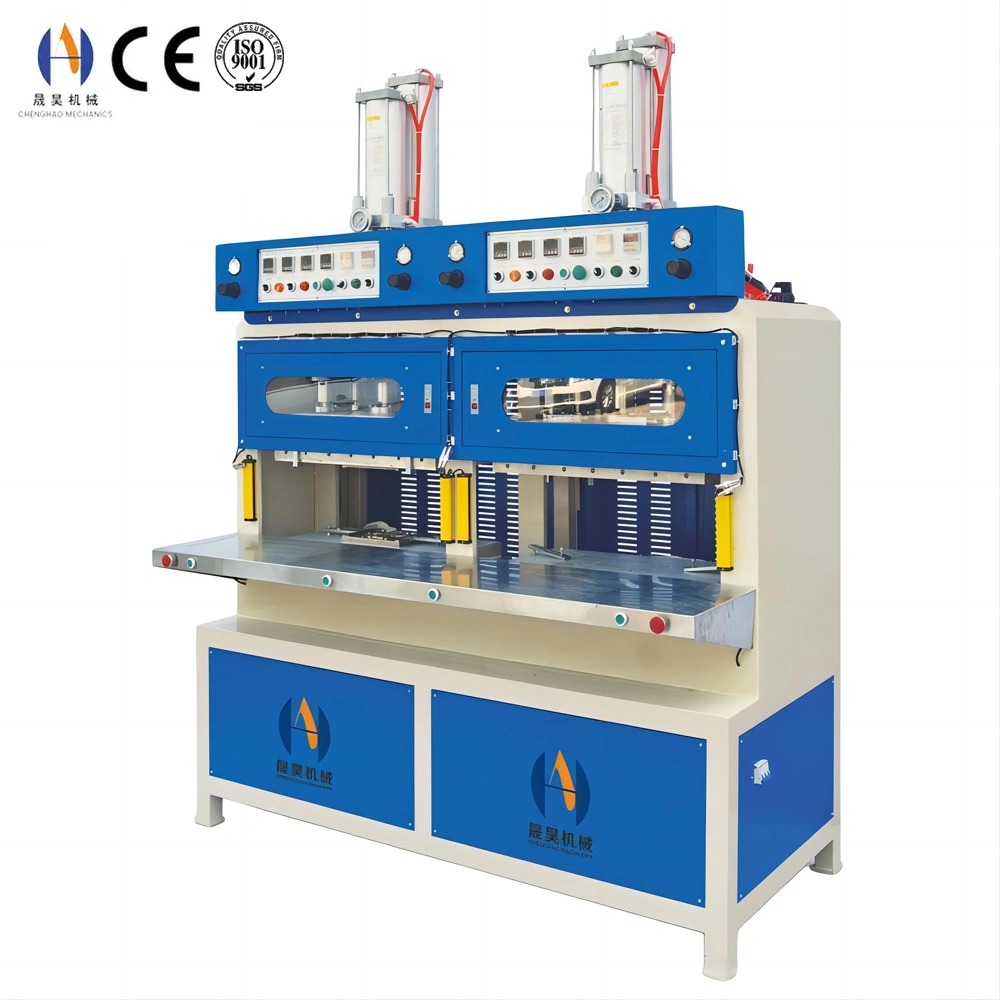
モールドマシン:産業用成形技術ガイド
型機は制御された熱、圧力、時間をかけて、原材料のポリマー、ゴム、複合材料を完成した三次元部品に変換します。成豪機械は、油圧ホットプレス機、高周波成形機、ブリスター成形機の3つの主要な型型機械ファミリーを製造しており、試作から量産までの産業成形全範囲を網羅しています。
モールドマシン技術比較
| 機械の種類 | 形成原理 | 圧力範囲 | 典型的なサイクル時間 | 主な応用 |
|---|---|---|---|---|
| 油圧ホットプレス | 熱+油圧圧縮 | 5–300トン | 60〜300年代 | ゴム、熱硬化性、複合積層 |
| 高周波形成 | 誘電加熱+電極圧力 | 0.5〜20トン | 5〜30秒 | PVC溶接、クラムシェルシーリング、ブリスターシーリング |
| 水ぶくれの形成 | 放射熱+真空/圧力 | 最大6バールまで | 6–20年代 | 包装トレイ、クラムシェル、ディスプレイの水ぶくれ |
| スモール・ホットプレス | 電気加熱+油圧クランプ | 1–20トン | 30〜120年代 | 実験室テスト、小部品、試作 |
材料タイプ別プロセスパラメータ
| 素材 | 成形法 | 温度 | 圧力 | 典型的な収縮 |
|---|---|---|---|---|
| 天然ゴム(NR) | 圧縮成形 | 150〜170°C | 10–20 MPa | 1.5〜3.0% |
| EPDM/シリコーンゴム | 圧縮成形 | 160〜180°C | 8〜18 MPa | 1.5〜2.5% |
| PVC(剛性/柔軟性) | HF成形/ホットプレス | 120〜160°C | 1–8MPa | 0.3〜0.6% |
| カーボンファイバー / GFRP | 圧縮成形 | 130〜180°C | 5〜20 MPa | 0.1–0.3% |
| EVA/フォーム | ホットプレス発泡 | 155〜175°C | 5〜15 MPa | 30〜50%(設計) |
| SMC / BMC 熱硬化性 | 圧縮成形 | 140〜165°C | 5〜15 MPa | 0.0–0.3% |
モールドマシン選定基準
適切な金型機械を選ぶには、生産要件に合った5つのコアパラメータを揃える必要があります。
- クランプ力: 内部成形圧力下で型が開くのを防ぐために必要な最小の力です。最大キャビティ圧力(MPa)×予測部品面積(cm²)を安全係数1.2×計算します。小さめのクランプはフラッシュを引き起こします。大型クランプはエネルギーを浪費し、工具に負荷をかけます。成浩のホットプレスは5トンから300トンまで幅広く、すべての部品サイズに対応しています。
- プラテンサイズ: 作業面は、型の面積と1辺あたり少なくとも50mmの周囲クリアランスを収容できなければなりません。大量生産用のマルチキャビティ工具は、プラテンオーバーハングなしですべてのキャビティを収容するためにより大きなプラテンが必要で、これにより圧力分布が不均一になります。
- 温度範囲と均一性: Chenghaoの機械に搭載された電気加熱プレートは、プレート全体全体で±3°Cの均一性を実現しています。シリコーンやEPDMのような温度感度材料では、±5°C未満の均一性が、キャビティ位置間での一貫した硬化と寸法再現性のために極めて重要です。
- 日光と脳卒中: 日光は上部と下部のプラテン間の最大開口距離であり、脳卒中は作業中の移動です。日光は閉じた金型の高さと部品抽出クリアランス(通常は金型高さ+1.5×部品深さの最低限値)を考慮しなければなりません。
- 制御システム: マルチステッププログラム可能な制御により、各レシピごとにアプローチ速度、成形速度、成形圧力、滞留時間、冷却時間を独立して設定できます。成浩機は100レシピのPLCメモリをサポートし、手動のパラメータ再入力なしで迅速なジョブチェンジが可能です。
成浩成形機の主な特徴
- 4柱ガイドプレスフレーム — 硬化クロームガイドコラムと自己潤滑ブロンズブッシュは、フルストロークで0.05mm以内の平行性を維持します。一貫したプラテン平行性は、多空洞ゴムおよび複合材金型においてフラッシュフリー部品において重要な均一なキャビティ圧力分布を保証します。
- 比例油圧制御 — サーボ比例バルブシステムは、0.1MPaの分解能でプログラム可能な圧力ランプを可能にします。閉じる際の金型や部品への衝撃荷重を排除し、従来のオン/オフ油圧システムと比べて工具寿命を20〜35%延ばします。
- マルチゾーン電気加熱(PID) — 個別のPIDコントローラを備えたセグメント化された加熱要素が±3°Cプラテン温度の均一性を維持します。常温から180°Cまでの急速な加熱を25分以内に実現し、異なるデューティサイクル間で安定温度を確保するための自動調整PIDアルゴリズムを用いています。
- 統合水冷 — プレスプレート内の内部水チャネルは、熱可塑性部品の 精密成形 のための制御された型後冷却を提供します。180°Cから60°Cまで8分未満で冷却することで、オフプレス冷却器具を排除し、サイクル時間を25〜40%短縮します。
- データログ付き100レシピPLC は、プロセスパラメータセットを完全な保存し、即時ジョブリコールを可能にします。リアルタイムデータログで、各生産サイクルの温度、圧力、サイクルタイムを記録し、ISO 9001およびIATF 16949品質管理システムのプロセス文書をサポートします。
- クイックチェンジ型システム — 標準化された型型クランプハードウェアとTスロットプラテンインターフェースにより、100トンまでのプレスで15分以内で単独操作者が型交換が可能です。CH-HP-100T以上には、高混合生産環境での5分未満の切り替えを可能にする油圧クイッククランプが利用可能です。
- 安全指定ガード — EN 13849 PLd二チャンネル安全リレーを備えたフルペリメーターライトカーテン、相互ロック式手動アクセスドア、安全作動時の油圧圧力ダンプ。EN 693油圧プレス安全基準に認証されています。
FAQ
Q1: ホットプレスマシンにおける圧縮成形と転写成形の違いは何ですか?
圧縮成形では、あらかじめ計量された原材料(ゴムブランクまたは熱硬化性プレフォーム)を開放型の空洞に直接置き、プレスが閉じて熱と圧力を加えます。物質は空洞内だけを流れます。厚みのある部品、低コストの金型、高粘度の材料に適しています。転写成形では、材料を空洞上部の別のポットに積み込み、プレスが閉じる際にゲートを通って移すことで、より良い寸法制御とインサートオーバーモールディング能力を提供します。成浩油圧ホットプレス機は、ベースマシンを変更することなく、異なる金型金型構成を通じて両方の方法をサポートします。
Q2: プラテン温度の均一性は部品の品質にどのように影響しますか?
プラテン温度の均一性は、マルチキャビティ工具における全キャビティの硬化一貫性を直接決定します。160°Cでのゴム型の±10°Cの変化は、冷却ゾーン上の空洞がホットゾーンより8〜12%遅く硬化し、冷却状態からは軟弱で断裂強度が低い部品と、同じサイクル内で高温部位から硬化過熟(脆性や表面劣化)が発生します。チェンハオのセグメント型PID加熱システムは±3°Cの均一性を実現し、ほとんどのゴムおよび熱硬化性用途で型内特性の変動を2%未満に抑えています。これは特に、厳格な機械的特性仕様を持つ自動車用シーリング部品や医療用ゴム部品において重要です。
Q3: 同じ金型機械でゴム圧縮型とEVAフォーム型の両方を扱えますか?
はい、適切な工具があれば。両プロセスとも同じ油圧式ホットプレスベースマシンを使用しますが、異なる金型設計が必要です。ゴム圧縮金型はフラッシュ制御用のオーバーフロー溝付き密閉型キャビティブロックを使用し、EVAフォーム金型は密閉された空洞と制御された膨張クリアランスを用いてフォーム密度を制御します。デュアルユースにおける重要な機械要件は、より高いEVAフォームモールド(吹き風膨張段階のために追加の日光が必要)を収容できる十分なストロークです。承浩はゴムとEVAの複合生産ラインに最適なプレスモデルを指定することも、両材料を大量生産する場合は 専用の機械 構成を推奨します。
Q4: 統合水冷が金型機械のサイクル時間を短縮する役割は何ですか?
熱プレスの熱可塑性成形では、変形を防ぐために部品を熱変形温度以下に冷却しなければなりません。統合冷却がなければ、プレスは受動的な環境冷却を待つか、部品をオフプレス冷却器具に取り外さなければならず、1サイクルあたり60〜180秒のデッドタイムが発生します。チェンハオの水冷プラテンは、典型的な150〜180°Cの用途でプレス中冷却時間を3〜8分に短縮し、オフプレス器具を完全に排除します。PVCおよびポリオレフィンのホットプレス成形では、サイクルタイムが25〜40%の短縮が一般的です。水流量、入口温度、冷却時間はすべて各作業のPLCレシピでプログラム可能です。コンパクトな構成で冷却が統合されている場合は 、小型ホットプレス シリーズを参照してください。
Q5: カビによる損傷を避けるために、クランプ力はどのように指定すべきでしょうか?
クランプ力の仕様には2つの制限があります。最小力(フラッシュ防止のため)と金型金型の最大安全力です。最低限:ピークキャビティ圧力×予測面積×安全係数1.2。最大値:圧縮時の型鋼断面積によって決まります。30mmの壁厚の標準P20工具鋼キャビティブロックは、50〜80MPaの圧縮応力を安全に維持できます。これを超えると、金型の亀裂、パーティングラインの損傷、またはガイドピンの破損を引き起こします。チェンハオのエンジニアは金型設計審査時に両方の制限を確認し、金型図面に推奨されるプレストン数範囲を明記します。指定最大より大きなプレスを使用するには、成浩CH-HPシリーズ全機で標準装備されている、工具安全最大値に設定された圧力制限バルブが必要です。工具を注文する前に、力仕様の支援は チェンハオの技術チーム にお問い合わせください。
Q6: 金型機の調達や金型の一般的なリードタイムはどれくらいですか?
標準的なホットプレス機(5〜50トン、標準プラテン):工場出荷後15〜20営業日。50〜150トンのカスタムプラテン構成:25〜35営業日。150〜300トンの重工業用プレス機:40〜55営業日。金型工具のリードタイムは並行して行われます:単純な単一空洞ゴム工具(10〜15営業日)、冷却・排莢システムを備えた多孔工具(20〜30営業日)、複雑な複合材またはフォーム工具(25〜40営業日)。機械と工具は成浩の施設で同時に設計、製造、工場受理試験を受けています。品質記録の遵守のために、プラテン温度マップ、並列性証明書、PLCプログラムのプリントアウトを含む完全なFAT文書がすべての機械出荷時に提供されます。