
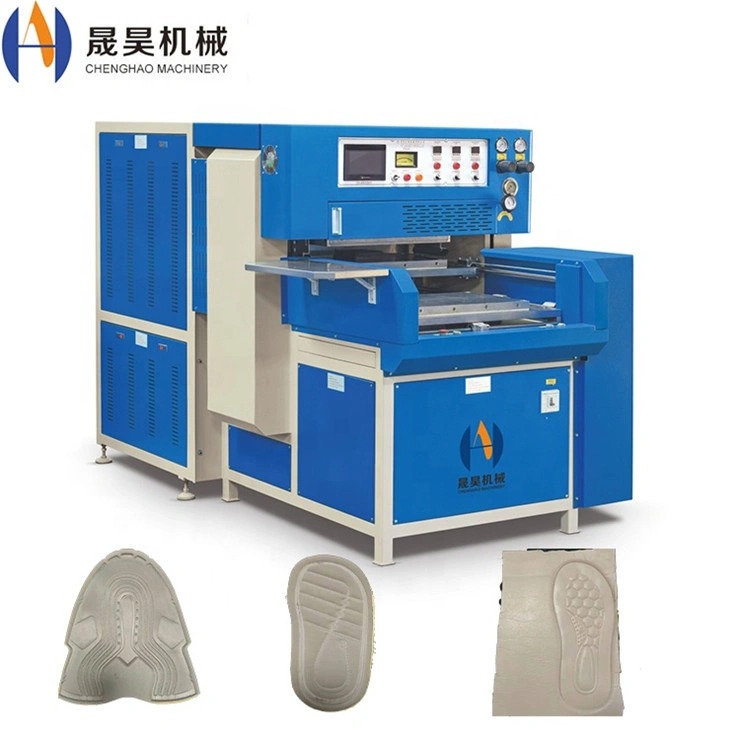
プラスチック溶接:方法、材料、産業応用
プラスチック溶接は、自動車、医療、包装、電子産業の熱可塑性部品を恒久的に接合するために用いられる重要な製造プロセスです。接着接着や機械的固定とは異なり、 プラスチック溶接技術は 分子レベルの融合結合を生み出し、引張強度は親材の80〜95%に達します。本ガイドでは、主な溶接方法、材料適合性、プロセスパラメータ、および生産環境における設備選択基準を扱います。
1. プラスチック溶接法の概要
熱可塑性溶接法は、接合界面で溶融流を実現するために用いられるエネルギー源によって分類されます。各方法は特定の部品形状、生産量、材料タイプに最適化されています。以下に5つの主要な産業手法を比較します。
| 方法 | エネルギー源 | サイクルタイム | 溶接強度 | 典型的な用途 |
|---|---|---|---|---|
| 高周波(HF) | 27.12 MHz RFフィールド | 2〜8秒 | 親の85〜95% | PVC包装、医療バッグ、膨張製品 |
| 超音波 | 20〜40 kHz振動 | 0.1〜3秒 | 親の80〜92% | ABSハウジング、PP部品、電子機器エンクロージャー |
| ホットプレス/ヒートプレート | 加熱されたプラテン接触 | 15〜60秒 | 親の88〜95% | PE/PPパイプ、自動車ダッシュボード、大型パネル |
| ホットメルト | 加熱粘着銃 | 10〜30秒 | 親の60〜80%です | パッケージング、家具トリム、軽量組み立て |
| 熱密封 | バー/インパルスヒート | 1〜5秒 | 親の75〜90% | フィルムパウチ、ブリスターパック、柔軟な包装 |
2. 材料の適合性と溶接性
溶接できるのは熱可塑性材料のみであり、熱硬化性樹脂やエラストマー(熱可塑性加工を除き)は溶接できません。溶接性は適合する融点、類似した融点流指数、分子鎖の適合性に依存します。以下の表は、最も一般的な産業用プラスチックと推奨される溶接方法を示しています。
| 素材 | 融解温度(°C) | HF | 超音波 | ホットプレス | ヒートシール |
|---|---|---|---|---|---|
| PVC(剛性/柔軟性) | 160–210 | 素晴らしい | よし | よし | よし |
| ABS | 210–240 | かわいそうに | 素晴らしい | よし | フェア |
| PP / PE | 130–170 | かわいそうに | よし | 素晴らしい | 素晴らしい |
| ペット / PETG | 250–270 | フェア | よし | よし | よし |
| PC(ポリカーボネート) | 260–300年 | かわいそうに | 素晴らしい | よし | フェア |
| ナイロン(ペンシルベニア州) | 220–265 | かわいそうに | よし | よし | フェア |
| TPU / TPE | 160–200 | 素晴らしい | よし | よし | よし |
3. 高周波プラスチック溶接:プロセスパラメータ
PVC、TPU、極性熱可塑性樹脂では高周波溶接が主流です。27.12 MHzの電磁場は外部熱を加えるのではなく、材料内に誘電加熱を誘発し、表面の痕跡を最小限に抑えつつ均一な融点帯を作り出します。主要なプロセスパラメータは以下の通りです。
| パラメータ | 典型的な範囲 | ウェルドへの影響 |
|---|---|---|
| 出力(kW) | 3–60 kW | 出力が高いほど加熱が速くなる;弧の閾値を超えてはなりません |
| 溶接時間(秒) | 0.5〜8秒 | 長い時間は融解深度を増やし、時間が経過すると燃焼が起きる |
| 冷却時間(秒) | 1〜10秒 | 結晶化と最終接合強度を決定する |
| 電極圧(kN) | 0.5–6 kN | 親密な接触を確保する;過剰な圧力が圧縮し、溶けてしまいます |
| 電極ギャップ(mm) | 0.1〜0.5mm | フィールド濃度の制御;縫い目の幅と深さに影響します |
| 材料厚(mm) | 0.1–8 mm | 厚い材料はより高い出力や長い溶接時間を必要とします |
4. 超音波プラスチック溶接:プロセスパラメータ
超音波溶接 は高周波の機械的振動を接合面で摩擦熱に変換し、剛性熱可塑性ハウジングのサブ秒サイクルを実現します。このプロセスは繰り返し性が高く、消耗品を必要としないためクリーンルーム環境に適しています。
| パラメータ | 20 kHzシステム | 40 kHzシステム | 注記 |
|---|---|---|---|
| 振幅(μm) | 20–100μm | 10〜50μm | 半結晶性ポリマーの振幅は大きい |
| 溶接圧力(バー) | 1–6小節 | 0.5–4バール | ジョイントごとの最適化設計 |
| 溶接時間(秒) | 0.1–2.0秒 | 0.1–1.5秒 | 質量振動が低いため40kHzでの持続時間が短くなります |
| ホーン素材 | チタン/アルミニウム | チタン | 高耐久性のランにはチタンが好まれます |
| 最大部品サイズ | 最大400×600mmまで | 最大200×300mmまで | 大規模なアセンブリに適した20 kHz |
5. プラスチック溶接のための継手設計
接合部の形状は、溶接品質を決定する上で機械のパラメータと同じくらい重要です。設計の悪いジョイントは、機械の設定に関わらず弱く不安定な結合を生み出します。最も一般的な4つのジョイント設計は以下に説明します。
バットジョイント
最も単純な幾何学;ホットプレスやパイプ溶接に適しています。精密な表面準備と備具が必要です。引張強度:親材の70〜85%。
エネルギーディレクター
三角形のリブが一つの部分に成形され、頂点で超音波エネルギーを集中させます。剛性熱可塑性アセンブリの標準です。強さ:親の80〜92%。
せん断継ぎ部
干渉フィット設計;融解物はせん断面に沿って横方向に流れます。半結晶性ポリマー(PP、PE、ナイロン)に推奨されます。強さ:親の85〜95%。
タング・アンド・グルーヴ
内部に溶融フラッシュを含む自己調整形状;医療用および流体取り扱いアセンブリの気密シールに最適です。強さ:親の80〜90%。
6. 産業応用
工業用プラスチック溶接 は、強固で清潔かつ再現可能なポリマー継手を必要とするあらゆる分野で使用されています。以下の表は、主な応用分野、材料、産業全体で推奨される方法を示しています。
| 産業 | 応用 | 素材 | 推奨方法 |
|---|---|---|---|
| 自動車 | ダッシュボード、ドアパネル、フルードリザーバー、サンバイザー | PP、ABS、PC、PA | 超音波、ホットプレス、HF |
| 医療 | 点滴バッグ、採血パウチ、診断用ハウジング | PVC、PET、PP | HF、超音波、ヒートシール |
| パッケージング | ブリスターパック、柔軟なポーチ、クラムシェル包装 | PVC、PET、PEです | HF、ヒートシール、ブリスター形成 |
| コンシューマー・エレクトロニクス | デバイス筐体、コネクター、PCBハウジング | ABS、PC、PA | 超音波 |
| スポーツ用品 | 膨らませるボール、テント、防水装備、手袋 | PVC、TPU | HF |
| 建設 | ジオメンブレン、パイプ、防水メンブレン | HDPE、PP、PVC | ホットプレス、押出溶接 |
7. 装備選択ガイド
生産ラインに適した 溶接機 を選ぶには、5つの技術基準を適用要件に合わせる必要があります。
01 — 材料タイプ
材料が極性(PVC、TPU—HF溶接可能)か非極性(PP、PE、ABS — 超音波またはホットプレスが必要)かを確認してください。互換性のない材料の混合には接着剤の促進が必要です。
02 — パーツジオメトリー
HFまたはヒートシール→大きな平らな継ぎ目;3D複雑なジョイント→カスタムホーンを用いた超音波処理;厚壁アセンブリ→ホットプレス。非標準形状向けにカスタム電極やダイも用意されています。
03 — 生産量
大量生産(1日あたり>0,000 pc)は超音波(0.1〜3秒サイクル)や自動化HFラインが好まれます。パイロットおよびミッドボリューム生産では、手動のHFまたはセミオートマチックのホットプレス機が使用されます。
04 — 溶接品質基準
医療用および航空宇宙用継手には、親強度≥90%の気密シールが必要です。これは超音波でエネルギーディレクターまたはHFを備え、一般的な包装は75〜85%の熱密シールが受け入れられることがあります。
05 — 工具投資
HF電極:1セットあたり200〜2,000米ドル。超音波ホーン:USD 500〜5,000。ホットプレスプラテン:USD 300–3,000。短期プロジェクトの総所有コストに工具コストを組み込むこと。
8. プラスチック溶接における品質管理
溶接品質の一貫性には、体系的なプロセス監視と破壊・非破壊試験プロトコルが必要です。 プラスチック溶接のプロセス は、3つの品質基準で検証されなければなりません。
| テストタイプ | 方法 | 合格基準 | 頻度 |
|---|---|---|---|
| 引張強度 | ISO 527 / ASTM D638 プルテスト | ≥80%は親資料 UTS | シフト開始+は500人ごとに |
| ピールテスト | 180°のピールを50 mm/minで | 溶接部ではなく親部の故障 | フレキシブルフィルムの場合は時間単位で |
| 圧力/漏れテスト | 作動圧力1.5×の空気圧 | 60秒間漏れゼロ | 医療部品や流体部品は100%推奨です |
| 目視検査 | 10×倍率、断面スライス | 空洞や多孔性、冷たく閉めることはありません | 1バッチあたり、5個のサンプル |
よくある質問
プラスチック溶接機器のアドバイスを受けましょう
成浩機械は工業生産向けに高周波、超音波、熱圧溶接システムを供給しています。材料の種類、部品寸法、出力量を共有して、適合した機器の推奨をしてください。
東莞盛浩機械有限公司(成浩機械) |sales11@chenghaointernational.com |+86 158 1765 5869
中国、広東省東莞市